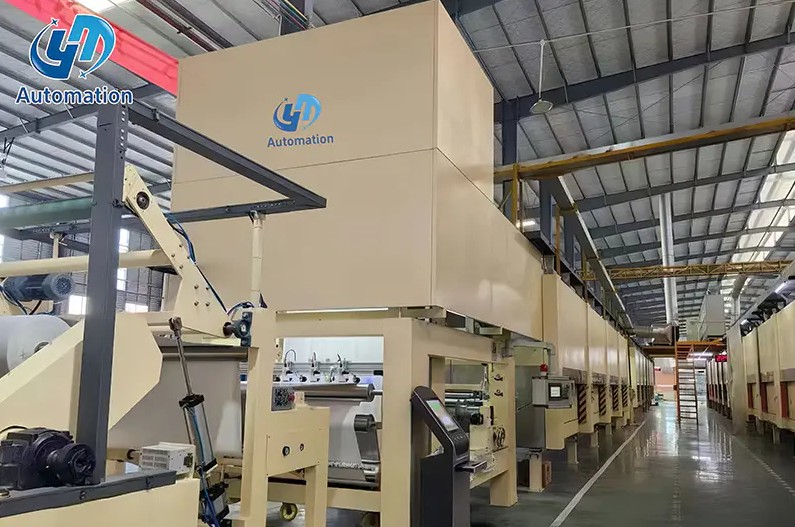
در انتهای بسیاری از خطوط کاغذ تزئینی آغشته شده، مشکلی در دید آشکار پنهان می شود. بازکن به طور تمیز تغذیه می شود، ایستگاه آغشته سازی رزین را به طور یکنواخت اعمال می کند، و بخش خشک کردن یک منحنی دمای پایدار را نگه می دارد. سپس برش سنکرون چرخه خود را به پایان می رساند و ورق های تمام شده سریعتر از توانایی یک تیم دستی به نقطه انباشته می رسند. سرعت خط چاپ شده روی پلاک دستگاه دیگر سرعت تولید واقعی نیست. ایستگاه انباشته به گلوگاه تبدیل شده است و هر دقیقه از دست رفته ظرفیتی وجود دارد که خط هرگز نمی تواند آن را بازیابی کند. برای کارخانه هایی که کاغذ پایه تزئینی صنعتی را پردازش می کنند، تصمیم برای خودکارسازی این ایستگاه تصمیمی در مورد خروجی واقعی است، نه در مورد راحتی.
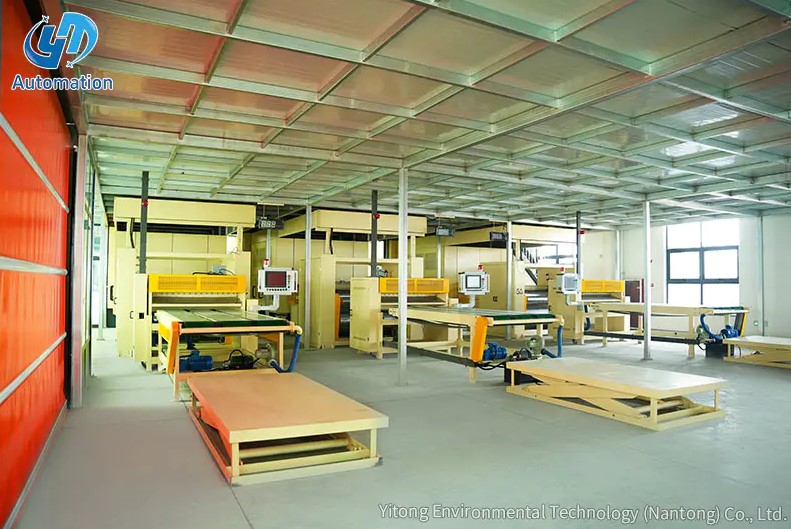
یک ایستگاه انباشته خودکار ورق های برش خورده را از کاتر یا آخرین بخش نوار نقاله دریافت می کند، هر ورق را با لبه های مرجع ثابت تراز می کند و هر ورق را روی یک سکوی بالابر قرار می دهد که با رشد پشته به طور خودکار پایین می آید. کل چرخه بدون عمل مداوم اپراتور تکرار می شود، به همین دلیل است که ایستگاه به عنوان یک جایگزین مکانیکی برای کندترین کار دستی در خط شناخته می شود. یک ایستگاه خوب طراحی شده پنج مرحله را در یک توالی ثابت انجام می دهد:
از این نوع ایستگاه ها در خطوطی استفاده می شود که کاغذهای تزئینی آغشته به رزین تولید می کنند، جایی که سطح پخته شده نباید در حین جابجایی خراشیده یا اصطکاک زده شود. طراحی مکانیکی باید از تماس لغزشی بین ورق ها جلوگیری کند، به همین دلیل است که تلرانس های تراز و انتقال به اندازه سرعت اهمیت دارند.
خروجی کل خط با کندترین مرحله مشترک تعیین می شود و در اکثر کارخانه های کاغذ تزئینی آن مرحله انباشته شدن است. یک کاتر سنکرون می تواند 25 تا 35 برگ در دقیقه با سرعت خط معمولی تولید کند. یک تیم انباشته دستی دو نفره، حتی با چرخش منظم، به ندرت بیش از 9 تا 10 برگ در دقیقه را در یک شیفت کامل نگه می دارد. شکاف خروجی بین کاتر و استکر معمولا بزرگتر از شکاف بین هر جفت ماشین متوالی دیگر است.
نمودار میله ای توان عملیاتی معمولی را برای سه حالت عملیاتی مقایسه می کند. زمانی که دو کارگر باتجربه به طور منظم می چرخند، انباشته شدن دستی به 9 برگ در دقیقه می رسد. چیدمان نیمه اتوماتیک با کمک بلند کردن به حدود 18 برگ در دقیقه می رسد. یک ایستگاه کاملاً خودکار 30 برگ در دقیقه را بدون مکث برای خستگی یا چرخش شیفت نگه می دارد. در طول هشت ساعت، این فاصله برابر با بیش از 10000 برگ در هر شیفت در خطی است که کاتر را به طور کامل تغذیه می کند. بنابراین، ایستگاه انباشته باید به اندازه کاتر باشد، نه به اندازه ای که دو جفت دست می توانند تحمل کنند.
قابلیت اطمینان یک ایستگاه انباشته خودکار به پنج سیستم مکانیکی و کنترلی بستگی دارد که در یک زمان چرخه فشرده کار می کنند. هر جزء دارای یک تحمل خاص است که تعیین می کند آیا ایستگاه می تواند ساعت به ساعت بدون گیر کردن یا آسیب به لبه ها را دنبال کند.
| جزء | تابع | چه چیزی را تأیید کنید |
|---|---|---|
| نوار نقاله دریافت | هر ورق را از کاتر به منطقه تراز با سرعت کنترل شده حمل می کند | محدوده سرعت با خروجی برش مطابقت دارد و مواد تسمه روی ورق را خراش نمی دهد |
| دستگاه تراز جانبی | هر صفحه را در مقابل ایستگاه های مرجع فشار می دهد تا یک لبه ثابت ایجاد شود | تحمل موقعیت در عرض 1 میلی متر و زمان چرخه زیر 1.5 ثانیه |
| مکانیزم بلند کردن و انتقال | ورق تراز شده را بدون لغزش روی پشته حرکت می دهد | حرکت عمودی صاف و بدون کشش که سطح رزین را مشخص کند |
| پلت فرم انباشته | پشته در حال رشد را پشتیبانی می کند و به طور خودکار پایین می آید | حداکثر ارتفاع و وزن پشته با اندازه بسته و دسترسی کامیون چنگال مطابقت دارد |
| سیستم کنترل PLC | ترتیب را هماهنگ می کند، ورق ها را می شمارد و با خط ارتباط برقرار می کند | سازگاری با سیگنال های خط موجود و تغییر دستور ساده |
هنگام ارزیابی یک تامین کننده، تلورانس موقعیت، زمان چرخه در هر ضربه و حداکثر وزن پشته را به صورت مکتوب بخواهید. این سه عدد تعیین می کنند که آیا ایستگاه می تواند در طول یک ماه تولید کامل با دستگاه برش شما همگام باشد. Yitong می سازد پلت فرم بلند کردن و انباشته کردن به عنوان یک واحد مستقل، بنابراین می تواند یک نقطه انباشته دستی را بدون تغییر بقیه خط جایگزین کند.
 سکوی انباشته برای کاغذهای تزئینی آغشته با ظرفیت بالابر 3 تن این واحد بلند کردن و انباشته کردن مستقل تا 3 تن را تحمل می کند، که آن را به یک ارتقای عملی برای نقاط انباشته دستی تبدیل می کند. با خطوط موجود جفت می شود و از سرعت برش پشتیبانی می کند و در عین حال معیارهای تحمل، زمان چرخه و وزن پشته را در نظر می گیرد. مشاهده محصول →
انتخاب مناسب به ساختار شیفت، حجم ورق و میزان تنوع کف بستگی دارد. کارخانهای که سفارشهای سفارشی کوتاه را اجرا میکند، ممکن است انباشته شدن دستی طولانیتر از کارخانهای که سه شیفت فرمتهای استاندارد را اجرا میکند، توجیه کند. مقایسه زیر یک نقطه شروع عملی است.
| معیار | دستی | نیمه اتوماتیک | ایستگاه خودکار |
|---|---|---|---|
| اپراتورها در هر شیفت | 3 | 2 | 1 |
| توان عملیاتی پایدار | 8 تا 10 برگ در دقیقه | 15 تا 20 برگ در دقیقه | 25 تا 35 برگ در دقیقه |
| ثبات پشته | بستگی به اپراتور داره | متوسط | بالا و قابل تکرار |
| خطر خسارت | با خستگی بلند می شود | متوسط | پایین و پایدار |
| سرمایه گذاری اولیه | هیچ کدام | کم تا متوسط | بالاتر |
| بهترین مناسب برای | اجرای کوتاه و خروجی کم | خطوط با حجم متوسط | تولید مداوم با حجم بالا |
نمودار خطی نشان می دهد که نرخ آسیب ورق چگونه در طول یک شیفت هشت ساعته تغییر می کند. خط نارنجی نشان دهنده انباشته شدن دستی است که از زیر یک درصد شروع می شود و با انباشته شدن خستگی از شش درصد بالاتر می رود. خط آبی نشان دهنده یک ایستگاه خودکار است که نرخ ثابتی را از ساعت اول تا آخر زیر نیم درصد نگه می دارد. روند افزایشی در عملکرد دستی ناشی از واکنشهای آهستهتر و حرکتهای تکراری در نزدیکی پایان شیفت است. برای تولیدکنندگانی که ورق های تمام شده را درجه بندی می کنند، این تفاوت مستقیماً بر خروجی درجه یک تأثیر می گذارد. منحنی آسیب اغلب از نظر اقتصادی بیشتر از سرعت خط پلاک مهم است.
نمودار رادار انباشته دستی و خودکار را در شش بعد عملیاتی مقایسه می کند. انباشته شدن خودکار امتیاز بالاتری در سرعت، ثبات، ایمنی اپراتور و کارایی فضای کف دارد، زیرا ایستگاه از یک ردپای فشرده استفاده می کند و نیازی به ذخیره سازی موقت در اطراف محل کار ندارد. چیدمان دستی از نظر انعطاف پذیری قوی تر باقی می ماند، زیرا فرد می تواند بدون تغییر برنامه خود را با اندازه های نامنظم ورق سازگار کند. سهولت یکپارچه سازی تنها بعد است که در آن عملیات دستی ساده تر به نظر می رسد، زیرا نیازی به رابط کنترلی با کاتر ندارد. شکل کلی توضیح می دهد که چرا اکثر خطوط کاغذ تزئینی جدید یک ایستگاه خودکار را مشخص می کنند حتی زمانی که اولین نقل قول بالاتر است. معامله واقعی، انضباط تغییر و برنامه ریزی کنترل است، نه قابلیت مکانیکی.
ایستگاه را با محدوده اندازه ورق واقعی خود و چرخه پشته مطابقت دهید، نه تنها با سرعت خط نامی. ایستگاهی که برای حداکثر طول ورق 2800 میلیمتر اندازهگیری میشود، اگر فرمت متداول شما 1400 میلیمتر باشد و دستور غذا هر دو ساعت یکبار تغییر کند، عملکرد ضعیفی دارد. چک لیست زیر نکاتی را پوشش می دهد که بعد از نصب بیشترین مشکل را ایجاد می کنند.
نمودار میله ای عمودی تعداد اپراتورهای مورد نیاز در هر شیفت را برای سه ترتیب مقایسه می کند. یک ایستگاه دستی معمولاً سه نفر را اشغال می کند، دو نفر در پشته و یک نفر متناوب در ورودی. یک ایستگاه نیمه اتوماتیک به دو اپراتور نیاز دارد که در هنگام تغییر فرمت نظارت و کمک کنند. یک ایستگاه خودکار با یک اپراتور کار میکند و در بسیاری از کارخانهها این شخص بر کاتر و منطقه تخلیه نظارت دارد. در سه شیفت، تفاوت بین کارکنان دستی و خودکار شش نفر در روز است. در جایی که یافتن کارگران ماهر خط دشوار است، این شکاف کارکنان اغلب در مورد سرمایه گذاری تصمیم می گیرد.
بیشتر مشکلات مربوط به ایستگاه های انباشته خودکار پس از نصب ظاهر می شود، نه در بحث فروش. اشتباهات زیر به طور مکرر در خطوط کاغذ تزئینی رخ می دهد و با مشخصات دقیق تر می توان از آنها جلوگیری کرد.
یکی دیگر از مسائل رایج خرید ایستگاهی با لبه مرجع اشتباه برای چیدمان طبقه موجود است. قبل از تایید نقشه نهایی، سمت اپراتور، سمت تخلیه و فاصله نگهداری را تایید کنید.
ایستگاه انباشته خودکار یکی از سریعترین سرمایهگذاریها در خط کاغذ تزئینی است، زیرا بدون تغییر در شیمی بالادست یا مشخصات خشک کردن، رایجترین گلوگاه را از بین میبرد. برای کارخانههایی که گزینههای خود را ارزیابی میکنند، شروع با یک پلتفرم انباشته و سپس گسترش به یک خط کامل، اغلب مسیری کمخطر است. Yitong's قابلیت کارخانه هم ایستگاه مستقل و هم خط اشباع کامل را با سابقه تجمعی بیش از 1000 مورد پروژه پوشش می دهد. ایستگاهی که با کاتر، محدوده قالب ورق و ساختار شیفت مطابقت داشته باشد، از خروجی خطی که ماشینهای بالادست قبلاً برای آن پرداخت کردهاند محافظت میکند.
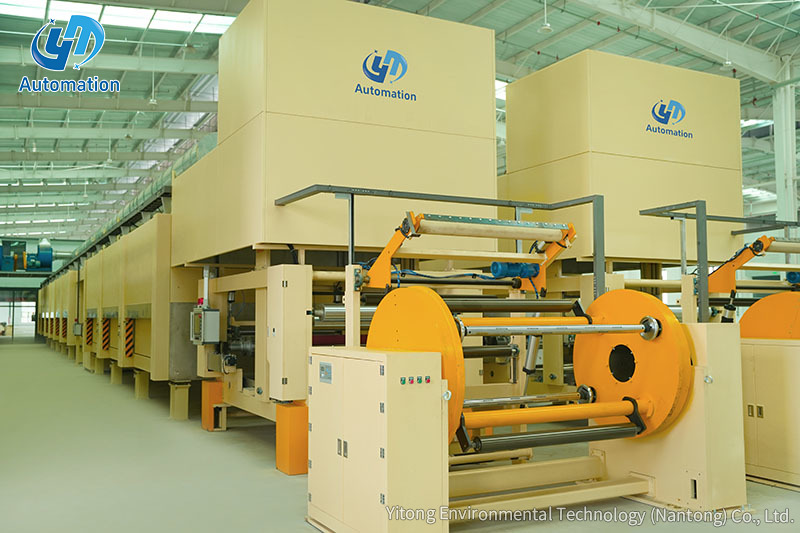 خط آغشته سازی یک مرحله ای برای تولید کاغذ ملامینه این خط افقی اشباع و خشک کردن، باز شدن پیچ از طریق بالابر را پوشش می دهد و از طریق موتور آهنربای دائمی و بازیابی حرارت، صرفه جویی در انرژی را ارائه می دهد. برای تخته های ملامینه فشار بالا، به ویژه کاغذهای لایه پایین، با پوشش یکنواخت مناسب است. مشاهده محصول →
تماس با ما
محصولات توصیه شده
بیایید وارد شویم
لمس کنید
Yitong Environmental Technology (Nantong) Co., Ltd یک تولید کننده متخصص در تجهیزات اشباع است.
وی چت
واتساپ
تماس با ما
Phone: 19555016088-86+
Email: [email protected]
Add:جنوب جاده هایان، غرب جاده نانهای، منطقه نمایش توسعه مشترک رودخانه و دریا خلیج تونگژو، جیانگ سو، چین