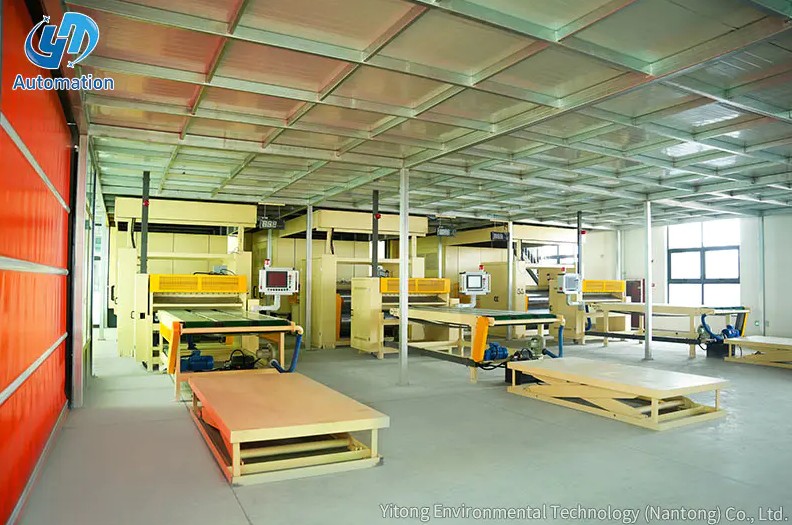
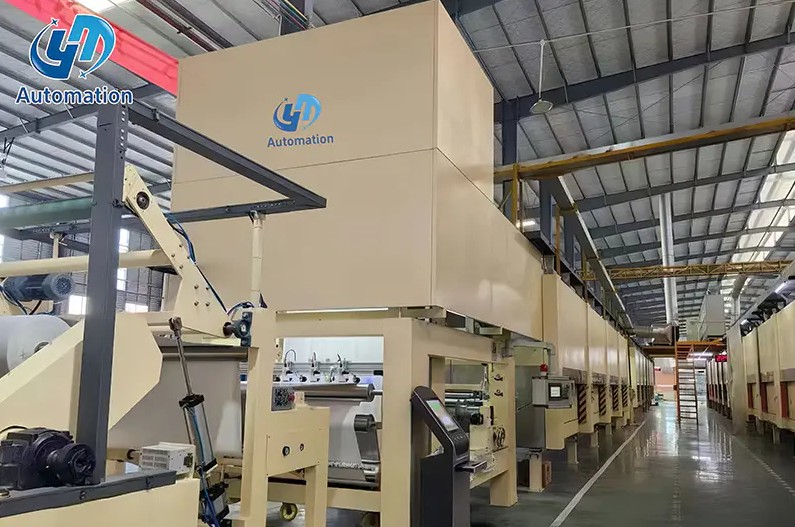
یک خط اشباع با سرعت بالا را تصور کنید که به طور مداوم برای دو شیفت کار می کند. قرقره باز کردن خالی می شود، کاغذ اشباع و روکش می شود، و کوره های خشک کن کار خود را انجام می دهند. سپس ورق تمام شده به انتهای خط می رسد، جایی که یک پشته باید به سرعت، یکنواخت و بدون آسیب به لبه تشکیل شود. این لحظه ای است که یک سیستم انباشته خودکار تصمیم می گیرد که آیا کل خط می تواند خروجی وعده داده شده خود را حفظ کند یا خیر.
نتیجه گیری ساده است: اتوماسیون باید زمانی مورد ارزیابی قرار گیرد که سرعت خط از سرعت حمل و نقل دستی بیشتر شود، زیرا ناهماهنگی پشته و بلند کردن مکرر منابع متداول زیان های بعدی تولید هستند. بخشهای زیر توالی کار، انتخاب اجزا، شاخصهای عملکرد و ملاحظات یکپارچهسازی را پوشش میدهند. هر بخش از داده های تولید معمولی استفاده می کند تا مقایسه را ملموس تر کند.
یک سیستم انباشته خودکار یک واحد قابل برنامه ریزی است که پانل ها یا ورق ها را از یک نوار نقاله دریافت می کند و آنها را در یک شمع، پالت یا مجله مرتب قرار می دهد. این می تواند یک قاب دروازه ای با بالابرهای خلاء، یک ربات تک ستونی با یک گیره یا یک پلت فرم بالابر که با یک نوار نقاله همکاری می کند. موضوع رایج این است که توالی توسط یک PLC یا کنترل کننده صنعتی کنترل می شود، نه توسط یک اپراتور. این سیستم از حسگرهایی برای تشخیص مواد، مکانیزم موقعیت یابی برای حرکت آن و کنترل کننده برای هماهنگ کردن حرکت با خط بالادست استفاده می کند. این سیستم ها در هر جایی که محصولات مسطح باید به سرعت روی هم چیده شوند بدون آسیب به سطح آنها استفاده می شود.
توالی عملیات تقریباً در هر ماشینی از یک الگوی منطقی مشابه پیروی می کند. یک سنسور در ورودی، لبه جلویی و عرض ورق را تشخیص می دهد. سپس کنترل کننده موقعیت هدف را بر اساس الگوی پشته از پیش تعیین شده محاسبه می کند. سیستم خلاء یا گیره ورق را بلند می کند و محور متحرک آن را به نقطه سقوط می برد. این الگو با تنظیم نقطه سپرده برای هر چرخه حفظ می شود. در نهایت، اندازه گیری ارتفاع پشته پس از تعداد از پیش تعیین شده قطعه بررسی می شود.
زمان حیاتی است. اگر کنترل کننده بین چرخه ها خیلی طولانی منتظر بماند، خط بالادست متوقف می شود. اگر خیلی سریع حرکت کند، ورق می تواند تاب بخورد و فرود بیاید. به همین دلیل است که سفتی قاب، ناحیه گرفتن و مشخصات شتاب به اندازه حداکثر سرعت اهمیت دارد.
سرعت خطوط مختلف، اندازه پانل ها و چیدمان کف منجر به پیکربندی های متفاوتی می شود. انتخاب درست در مورد ترجیح برند نیست، بلکه به این بستگی دارد که کدام طرح سینماتیک کوتاه ترین چرخه را با هزینه قابل قبول ارائه می دهد. جدول زیر رایج ترین انواع موجود در خطوط پردازش تخته و کاغذ را مقایسه می کند.
| نوع سیستم | جنبش محور اصلی | برنامه معمولی | محدوده زمانی چرخه |
|---|---|---|---|
| استکر پنل از نوع دروازه ای | محورهای بالای سر X و Z | پانل های عریض، تخته های مبلمان | 12-18 ثانیه در هر چرخه |
| پالت ساز ربات تک ستونی | بازوی چرخان با گریپر | فضاهای فشرده و الگوهای متنوع | 15-25 ثانیه در هر چرخه |
| پلت فرم بالابر و انباشته | بالابر عمودی به علاوه نوار نقاله | پشته های کاغذ تزئینی، خطوط اشباع | 20-35 ثانیه در هر چرخه |
| استکر مبتنی بر نوار نقاله | انتقال افقی با قیف شمع | ورق های سبک و خطوط پیوسته | 25-45 ثانیه در هر چرخه |
 سکوی انباشته ظرفیت 3 تن برای خطوط کاغذ تزئینی این استکر به سبک پلت فرم به عنوان یک انتخاب عملی برای خطوط کاغذ تزئینی ارائه میشود و ظرفیت بالابری 3 تنی را ارائه میکند که از یکپارچگی سادهتر با سیستمهای تولیدی موجود با کنترل PLC پشتیبانی میکند. مشاهده محصول →
هنگام مقایسه انواع، سرعت نامی تنها یک نقطه شروع است. زمان چرخه واقعی به وزن ورق، قابلیت اطمینان گرفتن و سرعت ارتباط PLC با خشک کن یا کاتر بالادست بستگی دارد. یک استکر به سبک پلت فرم اغلب اولین انتخاب برای کاغذهای تزئینی است زیرا ادغام آن ساده تر است. اگر محدوده محصول بعداً به سمت تخته های بزرگتر حرکت کند، سیستم دروازه ای ممکن است به گزینه بلندمدت بهتری تبدیل شود.
هنگامی که الگوی حرکت را شناختید، گام بعدی مقایسه اعداد به جای کاتالوگ عکس ها است. سه معیار قوی ترین اثر را بر بهره وری دارند: زمان چرخه در هر ورق، کیفیت پشته در ارتفاع کامل و میزان توجه اپراتور مورد نیاز. نمودار زیر عملکرد نمایهسازی شده معمولی را زمانی نشان میدهد که یک پشتهکن خودکار از نوع دروازهای جایگزین انباشته شدن دستی در یک خط پیوسته شود.
مقادیر نمایه شده بر اساس مشاهدات تولید واقعی است. انباشته دستی به عنوان یک خط پایه معمولی روی 100 تنظیم شده است. انباشته شدن خودکار معمولاً برای سرعت پردازش به 140 یا بیشتر می رسد. کیفیت پشته بهبود می یابد زیرا هر چرخه از مختصات و فشار یکسانی استفاده می کند. حتی در بهره وری نیروی کار، خط خودکار می تواند با یک اپراتور به جای چندین اپراتور کار کند. این بدان معنا نیست که هر ماشینی این اعداد را ارائه می دهد، اما آنها نوع شکافی را که یک سیستم به خوبی یکپارچه می تواند ایجاد کند را نشان می دهد.
یک عکس فوری از عملکرد مفید است، اما روند روی یک تغییر اهمیت بیشتری دارد. انباشته شدن دستی بعد از ساعت سوم کاهش می یابد، به خصوص با وزنه های بالا. یک سیستم خودکار یک منحنی خروجی تقریباً صاف را حفظ می کند. نمودار خطی زیر تعداد برگه هایی را که در هر ساعت در پایان هر ساعت در یک شیفت معمولی هشت ساعته روی هم چیده شده اند، مقایسه می کند.
نمودار خطی یک الگوی آشنا را نشان می دهد. خط خودکار بین 44 تا 47 چرخه در ساعت در سراسر شیفت کار می کند. خط دستی از 38 سیکل شروع می شود اما پس از ساعت چهارم به زیر 30 می رسد. خستگی، وقفه های شادابی و فشار برای حفظ سرعت همگی به منحنی کمک می کنند. برای یک عملیات دو شیفتی، شکاف انباشته شده به حدود 80 برگ در هر خط می رسد. به همین دلیل است که ادعاهای توان عملیاتی مبتنی بر آزمایشهای کوتاه اغلب عملکرد دستی را بیش از حد نشان میدهند.
مقایسه بعدی بر میانگین زمان چرخه در هر پشته متمرکز است. چرخه کوتاهتر وقتی خروجی خشککن افزایش مییابد، حاشیه وسیعتری به خط میدهد. نمودار میله ای زیر انباشته دستی، سکوی بالابر، پالت ساز تک ستونی و پشته کن دروازه ای را با ابعاد ورق مشابه مقایسه می کند.
نوارهای عمودی زمان چرخه را بر حسب ثانیه در هر پشته نشان می دهند. جابجایی دستی تقریباً 45 ثانیه طول می کشد زیرا اپراتور باید بین برگه ها تراز شود، جابجا شود و متوقف شود. یک پلت فرم بالابر با کمک به حرکت عمودی این مدت را به حدود 28 ثانیه کاهش می دهد. پالت سازهای تک ستونی مقدار را به 22 ثانیه افزایش می دهند، در حالی که سیستم های نوع دروازه ای در شرایط مطلوب به 18 ثانیه می رسند. معاوضه این است که ماشینهای سریعتر معمولاً ردپای بزرگتر و سرمایهگذاری بیشتری دارند. انتخاب سیستم مناسب بستگی به این دارد که چند ثانیه واقعاً ارزش صرفه جویی در هزینه تولید شما را دارد.
بهترین سیستم انباشتگی همیشه سریعترین سیستم نیست. اگر خط با سرعت متوسط کار کند و کارخانه فضای کف محدودی داشته باشد، یک سکوی بالابر فشرده ممکن است خروجی مورد نیاز را با خطر نصب کمتر ارائه دهد. اگر محدوده محصول شامل تخته های بزرگ و الگوهای پشته های پیچیده باشد، یک پشته دروازه ای انعطاف پذیری بیشتری می دهد. نمودار رادار زیر دو گزینه رایج را در پنج معیار انتخاب مقایسه می کند: تلاش یکپارچه، ظرفیت بار، انعطاف پذیری، کارایی فضا و هزینه. نمره بالاتر به این معنی است که گزینه در آن بعد ساده تر یا قوی تر است.
نمودار رادار نشان می دهد که چرا برنده جهانی وجود ندارد. پلت فرم بالابر در یکپارچگی و هزینه امتیاز بسیار بالایی دارد و آن را به انتخابی مطمئن برای خطوط اشباع موجود تبدیل می کند. پشتهبان دروازهای در ظرفیت بار و انعطافپذیری برنده میشود، که وقتی اندازه پانلها به طور مکرر تغییر میکند اهمیت دارد. کارایی فضا نزدیک است زیرا هر دو فرمت به یک منطقه خروجی نیاز دارند. از نظر عملی، تصمیم گیری باید با محدوده اندازه ورق و فضای سر موجود شروع شود. پس از مشخص شدن این محدودیت ها، معمولاً نمرات به سرعت بحث را حل می کنند.
یک سیستم انباشته خودکار را می توان به عنوان بخشی از یک خط جدید برنامه ریزی کرد یا در خط موجود بهسازی کرد. ساده ترین مسیر انتخاب تجهیزاتی است که با ارتفاع نوار نقاله و سیگنال های کنترل خط فعلی شما مطابقت داشته باشد. واحدهایی مانند سکوی بالابر و انباشته پس از خروجی خشک کن یا بخش برش به خوبی مناسب می شوند، زیرا موقعیت پالت دستی را با یک حرکت عمودی کنترل شده جایگزین می کنند. برای دور کردن پشته تمام شده، می توان یک سکوی نوار نقاله را به کنترل کننده خط متصل کرد. هنگامی که توالی توسط یک PLC مدیریت می شود، استکر به جای یک ماشین مستقل، به محور دیگری از فرآیند تولید تبدیل می شود. با مداخله دستی کمتر، کل خط به ریتم ثابت تری می رسد.
تجهیزات بالادستی بیش از آنچه اکثر خریداران انتظار دارند بر کیفیت پشته تأثیر میگذارند. اگر تراکتور یا واحد تغذیه حتی یک تغییر سرعت کوچک ایجاد کند، لبه های پشته همسطح نمی مانند. طراحی نوار نقاله ورودی، طول برش، و ناحیه چنگ زدن همگی باید با تامین کننده تجهیزات مورد بحث قرار گیرند. شما می توانید یک بحث مفصل در مورد اینکه چگونه واحدهای کششی بر راندمان کلی تأثیر می گذارد را در ما مرور کنید تجزیه و تحلیل بازده تراکتور . همین منطق در مورد هم صدق می کند پلت فرم نقاله که پشته تمام شده را دور می برد. مجموعه ای از مولفه ها که به خوبی انطباق دارند چیزی است که یک خط سریع را از یک خط صاف جدا می کند.
هنگامی که جابجایی دستی ظرفیت خط تولید را محدود می کند، یک سیستم انباشته خودکار یک سرمایه گذاری منطقی است. با اندازه گیری زمان چرخه جاری، کیفیت پشته و هزینه اپراتور شروع کنید. سپس انواع و داده های عملکرد پوشش داده شده در این راهنما را مقایسه کنید. تجهیزات باید متناسب با ابعاد پانل واقعی، فضای موجود در طبقه و معماری کنترل خط شما انتخاب شوند. هنگامی که آن نقاط در یک راستا قرار می گیرند، اتوماسیون هزینه خود را از طریق توان عملیاتی بالاتر، هم ترازی بهتر پشته و فشار کار کمتر پرداخت می کند.
تماس با ما
محصولات توصیه شده
بیایید وارد شویم
لمس کنید
Yitong Environmental Technology (Nantong) Co., Ltd یک تولید کننده متخصص در تجهیزات اشباع است.
وی چت
واتساپ
تماس با ما
Phone: 19555016088-86+
Email: [email protected]
Add:جنوب جاده هایان، غرب جاده نانهای، منطقه نمایش توسعه مشترک رودخانه و دریا خلیج تونگژو، جیانگ سو، چین